Měření tvarovky vypadá jako práce na dvě minuty, dokud nemáte v ruce neoznačený díl a čeká na něj cívka. Potrubí je snadné: jmenovitá velikost a tloušťka stěny a potrubí je identifikováno. Tvarovka je trojrozměrný díl a musí se kontrolovat v několika rozměrech najednou: vnější průměr konců, tloušťka stěny, délka od středu ke konci nebo čela k líci a geometrie spoje. Chybně jeden z nich a příprava svaru, vyrovnání nebo celá cívka může být šrot.
Komponenty tlakového potrubí vyrábíme v Jiangyinu od roku 1993 a náš inspekční tým každý pracovní den měří tvarovky na tupo, hrdlové svarové tvarovky, závitové tvarovky a příruby. Následuje metoda, kterou používáme v našem vlastním obchodě, napsaná pro kupující, inspektory kontroly kvality a terénní inženýry, kteří potřebují čísla, kterým mohou důvěřovat.
Čtyři měření, na kterých nejvíce záleží
Ať je to jakkoli, čtyři otázky pokrývají téměř každou situaci. Propracujte je v pořadí a jen zřídka potřebujete hádat.
- Velikost konce a vnější průměr. Tvarovky se objednávají podle jmenovité velikosti potrubí, ale posuvné měřítko čte skutečný vnější průměr. 2palcový (DN50) tvarovka měří asi 2,375 palce (60,3 mm) přes koncovou plochu, nikoli 2 palce. Zkontrolujte oba konce, protože nejprve se zde projeví oválnost nebo poškozený konec.
- Tloušťka stěny a harmonogram. Tloušťka stěny odděluje SCH 40 od SCH 80 od XXS a rozhoduje o vrtání. Změřte na konci posuvným měřítkem nebo ultrazvukovým měřidlem a proveďte alespoň čtyři odečty po obvodu.
- Délka. Od středu ke konci pro lokty, odpaliště a bočnice; tváří v tvář pro příruby a ventily; celková délka pro redukce, čepice a nástavce. Standardní rozměr je ten, který řídí montáž na místě.
- Koncová geometrie. Úhel úkosu a patní plocha pro tupé svarové konce, vrtání hrdla a hloubka hrdla pro hrdlové svarové konce, tvar závitu a záběr pro závitové konce.
Načrtněte díl, napište čtyři čísla na náčrt a náčrt ponechte u dílu. Tento zvyk zabraňuje většímu nesouladu než jakýkoli jiný jednotlivý krok, který jsme viděli za třicet let výroby.
Nástroje, díky kterým jsou měření důvěryhodná
Nepotřebujete metrologickou laboratoř, ale potřebujete správnou hrst nástrojů a čistý, rovný povrch, na kterém budete pracovat.
- Vernierova nebo digitální posuvná měřítka, 0 až 6 palců a 0 až 12 palců, pro vnější průměr, tloušťku stěny a hloubku hrdla.
- Ocelová páska nebo pí páska pro velké průměry. Páska pí čte průměr přímo a je nejrychlejším způsobem kontroly kolena DN1800 nebo těžké příruby.
- Ultrazvukový tloušťkoměr, když musí být stěna ověřena mimo čelní plochu.
- úhlový hledáček nebo úhloměr pro laterály, 45 stupňů v loktech a úhly větví.
- Rovná hrana, rovný povrch a čtyřhran příruby pro kontrolu pravoúhlosti.
- Závitoměr nebo odpovídající potrubní vsuvka pro závitové fitinky.
- Příslušná tabulka standardních rozměrů, protože porovnání odečtené hodnoty s tabulkou je rychlejší než výpočet od začátku.
Pokud je to možné, měřte při pokojové teplotě a udržujte díl podepřený tak, aby jeho vlastní váha nezkreslila odečet.
Jak měřit tvarovky pro přivařování na tupo
Tvarovky pro přivařování na tupo podle ASME B16.9 jsou definovány vnějším průměrem, tloušťkou stěny a rozměry od středu ke konci, takže nejprve je třeba potvrdit tato čísla.
Lokty: od středu ke konci a úhel
Položte loket na rovný povrch jedním koncem směrem k vám a změřte vnější průměr tohoto konce. Polovina tohoto čísla vám dává středovou čáru. Rozměr od středu ke konci pak probíhá od této osy ke vzdálenému konci, měřeno podél druhé nohy. Na 90° dlouhém poloměru je od středu ke konci zhruba 1,5 násobek nominální velikosti a na 45° kolenu je to asi 0,625 násobek nominální velikosti, takže rychlý výpočet vám řekne, zda váš údaj patří do správné rodiny, než mu důvěřujete. Pro návraty o 180 stupňů zaznamenejte jak vzdálenost od středu ke středu, tak vzdálenost zády k sobě, protože kresby vyžadují jiné. Dokončete pomocí úhlu úkosu, čela kořene a skutečného otvoru.
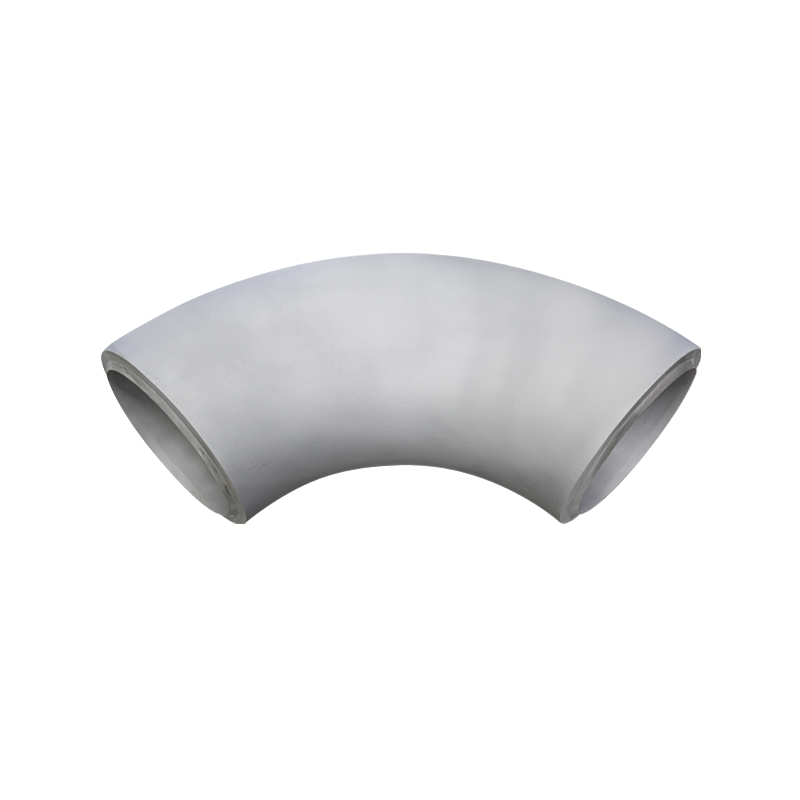 Svar na tupo koleno 90 stupňů Vyrábíme velkoprůměrová svařovací kolena a silnostěnná vysokotlaká kolena. Maximální průměr kolena může být DN3800. V současné době máme kompletní sortiment o... Zobrazit produkt →
Odpaliště, kříže a bočnice
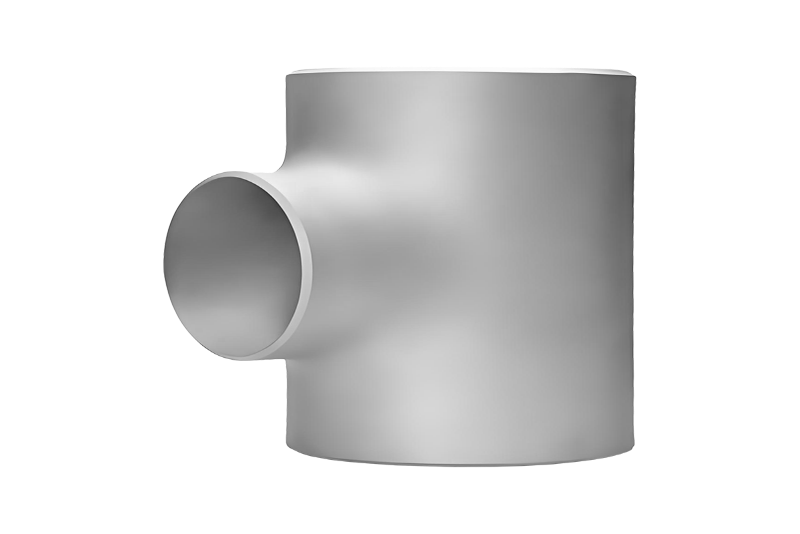
T-kus má dva rozhodující rozměry: větev, měřenou od konce ke konci tělem, a větev, měřenou od osy větve ke koncové ploše větve. Na stejném odpališti by se ti dva měli shodovat; na redukčním T-kusu změřte také vnější průměr odbočky a poznamenejte si, který vývod je zmenšený. Boční odpaliště přidává úhel větve. Kříže mají stejnou logiku se čtvrtým vývodem a vyplatí se zkontrolovat všechny čtyři konce na průměr a pravoúhlost.
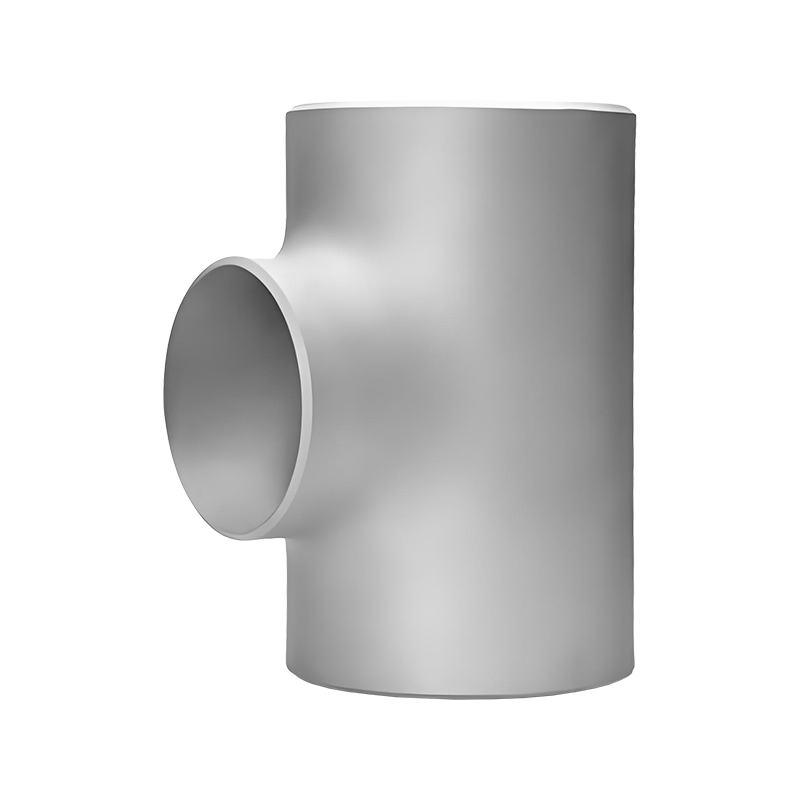 Butt Weld Equal Tee Stejné T-kus je kritickou armaturou v potrubních systémech, která je navržena tak, aby rozdělovala nebo kombinovala průtok kapaliny při zachování konzistentních průměrů potrubí ve všech třech otvorech. Th... Zobrazit produkt →
Redukce, uzávěry a koncovky
Koncentrické redukce se kontrolují podle celkové délky, vnějšího průměru velkého konce, vnějšího průměru malého konce a tloušťky stěny na obou koncích. Excentrická redukce přidává plochou stranu a odsazení mezi dvěma středovými osami, což je snadno čitelné s rovným okrajem položeným na ploše. Uzávěry jsou definovány vnějším průměrem, výškou a tloušťkou stěny. Konce pahýlů se měří podle délky, vnějšího průměru přesahu a tloušťky přesahu, přičemž přesah se kontroluje v několika bodech po obvodu.
Jak měřit příruby
Měření příruby se většinou týká rozmístění šroubů, protože to rozhoduje o tom, zda spoj někdy sešroubuje. Zaznamenejte vnější průměr příruby, tloušťku příruby, průměr kružnice šroubu a počet a průměr otvorů pro šrouby. Poté přidejte detaily obložení: u zvýšené čelní příruby změřte průměr zvýšené čelní plochy a její výšku nad čelem příruby; u přírubového kloubu prstencového typu změřte drážku a poznamenejte si číslo prstence. Nakonec zkontrolujte vrtání a průměr náboje na svařovaném konci proti trubce.
Průměr kružnice šroubu je v této oblasti nejobtížnější. Při sudém počtu otvorů měřte od středu jednoho otvoru pro šroub přímo napříč do středu protějšího otvoru. S lichým číslem změřte od středu otvoru ke středu příruby a zdvojnásobte jej. Počítejte dírky dvakrát, protože jedna dírka navíc nebo chybějící dírka je velmi drahá chyba.
 Svařte přírubu krku Weld Neck Flange je dokonalým řešením pro vysokotlaká a vysokoteplotní prostředí, navržená tak, aby poskytovala bezkonkurenční spolehlivost díky své robustní... Zobrazit produkt →
Jak změřit nástrčný svar a závitové fitinky
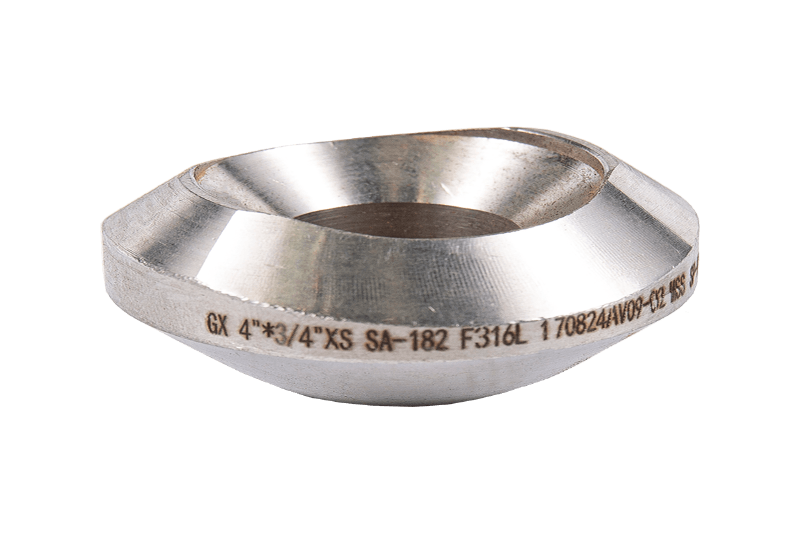
Kované tvarovky s malým otvorem podle ASME B16.11 se řídí spíše rozměry objímky nebo závitu než dlouhými délkami od středu ke konci. U hrdlového svařovacího kolena, T-kusu nebo spojky změřte vrtání hrdla, hloubku hrdla a tloušťku stěny a ujistěte se, že se otvor shoduje s vnějším průměrem trubky. U šroubení se závitem ověřte velikost a tvar závitu, délku závitu a celkovou délku a vyzkoušejte závit pomocí měrky nebo odpovídající vsuvky. Protože tyto díly často jdou do vysokotlakých a vysoce čistých linek, stojí za to zachytit otřepy nebo mělkou objímku dříve, než se tvarovka dostane ke svářeči.
Rychlá referenční tabulka pro dílnu
Vytiskněte si tuto tabulku, ponechte ji vedle lavice a vyplňte údaje pro každý řádek, než se díl posune dál.
Tabulka 1: Rozměry zaznamenané našimi inspektory pro nejběžnější typy kování spolu s nástrojem, který poskytuje nejspolehlivější odečet. | Typ kování | Rozměry k záznamu | Nejlepší nástroj |
| Svar na tupo koleno 90 stupňů | Vnější průměr konce, tloušťka stěny, od středu ke konci, úhel zkosení | Třmeny, páska, úhlový hledáček |
| Stejné tričko | Vedení od konce ke konci, výška větve, oba průměry konců | Páska, třmeny, rovná hrana |
| Koncentrický reduktor | Celková délka, velký průměr konce, malý průměr konce, obě tloušťky stěny | Třmeny, páska |
| Přivařte přírubu krku | Vnější průměr, tloušťka, kružnice šroubu, počet a velikost otvorů, zvýšená výška čela, vrtání | Třmeny, páska, flange square |
| Tvarovka hrdlového svaru | Vrtání hrdla, hloubka hrdla, tloušťka stěny | Vrták, hloubkoměr |
| Závitové kování | Velikost a tvar závitu, délka závitu, celková délka | Závitoměr, posuvná měřítka |
Běžné chyby a kontroly v terénu
- Zvažte jmenovitou velikost jako vnější průměr a poté objednejte díl, který nemůže pasovat na trubku.
- Měření od úkosu místo čelní plochy, což zkracuje každé čtení.
- Čtení pouze jednoho konce lokte, odpaliště nebo redukce a za předpokladu, že se druhý konec shoduje.
- Porovnávejte tvarovku s plánem potrubí, ale nikdy neměřte skutečnou tloušťku stěny žádné z nich.
- Zapomeňte na detaily obkladu, jako je vyvýšená plocha, drážka prstencového spoje nebo plochá plocha, které nelze na místě opravit.
Pokud je hodnota mimo to, co očekáváte, změřte znovu druhým nástrojem, než díl odmítnete. Spadlý třmen nebo páska s ohnutým háčkem způsobí více falešných odmítnutí než skutečné neshody.
Porovnejte svá měření se standardem
Číslo samo o sobě znamená velmi málo. Užitečné se to stane, když to porovnáte se standardem: tvarovky pro přivařování na tupo podle ASME B16.9, příruby podle ASME B16.5, kované hrdlové a závitové fitinky podle ASME B16.11 a projekty v Evropě nebo Japonsku podle tabulek DIN nebo JIS B2311. Pokud si nejste jisti, jak by měl být díl klasifikován, než začnete, použijte krátký základ co to vlastně potrubní tvarovka je vám pomůže vybrat ten správný stůl.
Když potřebujete náhradu, která odpovídá stávající řadě, naše Tvarovky ASME B16.9 pro přivařování na tupo jsou vyráběny podle stejných rozměrových tabulek, z uhlíkové oceli, nerezové oceli, legované oceli, duplexu a slitin niklu, takže měření provedená v terénu může být přizpůsobena výkresu na naší straně.
Každý projekt nakonec sestává z jednoho montéra, jednoho metru a jednoho spoje, který se musí sladit. Čtyři pečlivé měření před provedením svaru je stále nejlevnější dostupnou kontrolou kvality.
Pokud držíte neoznačené kování, starý výkres nebo vzorek, který nemůžete identifikovat, zašlete nám čtyři čísla, která jste naměřili, nebo zašlete samotný díl. S více než třicetiletými zkušenostmi s výrobou, zásobou běžných velikostí a technickým týmem certifikovaným v MT, PT, UT a RT můžeme potvrdit velikost, jakost materiálu a standard a rychle nabídnout odpovídající tvarovky.



 Language

 2025-11-17Přečtěte si více
 2025-11-17Přečtěte si více