Pracovníci údržby rafinérie čelí opakujícímu se problému: potrubní systém obsahuje nestandardní přírubu, které neodpovídá žádný katalogový list. Kruh šroubu nesleduje žádný vzor ASME B16.5, jakost materiálu pochází ze starší specifikace nebo otvor potřebuje povrchovou úpravu, kterou příruby komodit nenabízejí. V tu chvíli už není zakázková výroba přírub nic příjemného; je to jediná cesta zpět do operačního systému.
Chybějící příruba může zastavit procesní linku na několik dní. Náklady na tyto prostoje obvykle výrazně převyšují cenu obrobeného zakázkového dílu. Je to přímočarý matematický problém: každý výrobce se spolehlivým zdrojem kování a kapacitou CNC obrábění může vyrobit vlastní přírubu během několika dní, pokud rozumí kritickým rozměrům a tolerancím, na kterých záleží.
 Přivařte přírubu s krkem pro vysokotlaké a vysokoteplotní aplikace Tato příruba je vyrobena se zkoseným hrdlem a plně pronikajícím tupým svarem a zajišťuje nepropustnost v extrémních podmínkách, což z ní činí spolehlivou volbu pro kritická potrubí v ropných, plynových a chemických systémech. Zobrazit produkt →
Když potřebujete vlastní přírubu
Vlastní příruba není vždy zcela zakázkový design. Častěji se jedná o přírubu, která se jedním nebo dvěma kontrolovanými způsoby odchyluje od uznávané normy. Mezi běžné spouštěče patří stávající příruba s poškozeným čelem, tryska čerpadla nebo ventilu, která používá nekonvenční vzor šroubů, nebo modernizace procesu, která vyžaduje neobvyklou konfiguraci vrtání nebo čela.
Mezi typické vlastní scénáře patří:
- Průměry vrtání, které neodpovídají standardním plánům potrubí, často opracované tak, aby odpovídaly existujícímu potrubí nebo specifickému profilu toku.
- Kruhy šroubů a vnější průměry, které se musí shodovat s protipřírubou již nainstalovanou v terénu.
- Neobvyklé konfigurace čel, jako jsou drážky RTJ, pero-drážka nebo zoubkované povrchy pro těsnění vysokotlakého těsnění.
- Druhy materiálů vybrané pro korozivní provoz, vysoké teploty nebo kryogenní podmínky, které nejsou skladovány ve standardních velikostech.
Pro výrobce s více než třemi desetiletími zkušeností s montáží potrubí to nejsou neobvyklé požadavky. Důležitá je schopnost převést požadavek na jasné instrukce pro obrábění bez dohadování tolerancí.
Výběr materiálu pro vlastní příruby
Výběr materiálu určuje životnost příruby a její cenu. U uživatelských přírub pochází počáteční specifikace často spíše z provozního prostředí než ze standardní dostupnosti. To je důvod, proč výrobce potřebuje přístup k několika skupinám materiálů.
Běžné třídy materiálů pro zakázkovou výrobu přírub a jejich typické provozní podmínky. | Stupeň materiálu | Typický standard | Klíčový výkon | Společná aplikace |
| ASTM A105 | ASME B16.5, ASTM A105 | Uhlíková ocel, obecná pevnost, snadno svařitelná | Servis vody, páry, oleje |
| ASTM A182 F304/316L | ASME B16.5, ASTM A182 | Nerezová ocel, odolnost proti korozi | Chemické, námořní, potravinářské |
| ASTM A182 F11/F22 | ASME B16.5, ASTM A182 | Legovaná ocel, pevnost při tečení za vysokých teplot | Elektrárna, parovody |
| ASTM A182 F91 | ASME B16.5 | Zvýšená pevnost při vysokých teplotách pro kotle | Elektrárny, vysokoteplotní sběrače |
| ASTM A182 F51 (2205) | ASME B16.5 | Duplexní nerez, odolnost proti praskání korozí pod napětím | Mořská voda, pobřežní |
| ASTM A182 F53 (2507) | ASME B16.5 | Super duplex, vysoká odolnost vůči chloridům | Odsolování, offshore |
| Inconel 625/718 | ASTM | Slitina na bázi niklu, extrémní koroze a teplota | Chemický, letecký, vysokoteplotní |
| Titan třídy 2 | ASTM | Lehký, vynikající odolnost proti korozi | Chemická zařízení |
Výběr správného materiálu je jen polovina práce. Druhá polovina potvrzuje řetězec tepelného zpracování přírub a certifikační řetězec. Pro nízkoteplotní provoz, třídy uhlíkové oceli jako např Nízkoteplotní zaslepovací příruby WPL6 jsou obrobeny tak, aby byla zajištěna rázová houževnatost; pro vysokotlaký přenos plynu potřebuje příruba svařovacího hrdla před odesláním řádné ultrazvukové testování.
Každá materiálová rodina má také specifické parametry obrábění. Nerezová ocel tvrdne rychleji než uhlíková ocel, což ovlivňuje rychlost posuvu a nástroje. Výrobce, který z těchto materiálů vyrobil jak komoditní, tak zakázkové příruby, bude s těmito rozdíly počítat.
Normy a rozměrové tolerance
Vlastní příruby stále potřebují referenční rám. I když se příruba odchyluje od normy, výrobce by se s ní měl sladit ASME B16.5 přivařovací hrdlové příruby nebo ASME B16.47 pro jmenovité tlaky a základní čelní rozměry. Vlastní hledisko se obvykle týká vrtání, kružnice šroubu nebo tloušťky, ale třída tlaku příruby a obložení se stále řídí uznávaným základem.
Několik praktických pravidel tolerance, která uplatňují obchody s přírubami:
- Průměr kružnice šroubu: obvykle se drží v rozmezí /-1,5 mm pro standardní velikosti, ale těsnější pro páry, které musí lícovat s existující přírubou.
- Průměr díry: obrobeno v blízkosti požadovaného rozměru, často v rozmezí /-0,1 mm, pokud je příruba součástí přizpůsobené sady.
- Tloušťka: udržuje se v rozsahu stanoveném ASME B16.5, pokud klient výslovně nepožaduje těžší tělo pro větší tuhost.
Tyto tolerance jsou důležité, protože vlastní příruby jsou zřídka samostatné kusy. Musí se sladit s ostatními součástmi, které jsou již na místě. Mírný nesoulad v kružnici šroubu nebo profilu čela se může během spouštění změnit v cestu úniku.
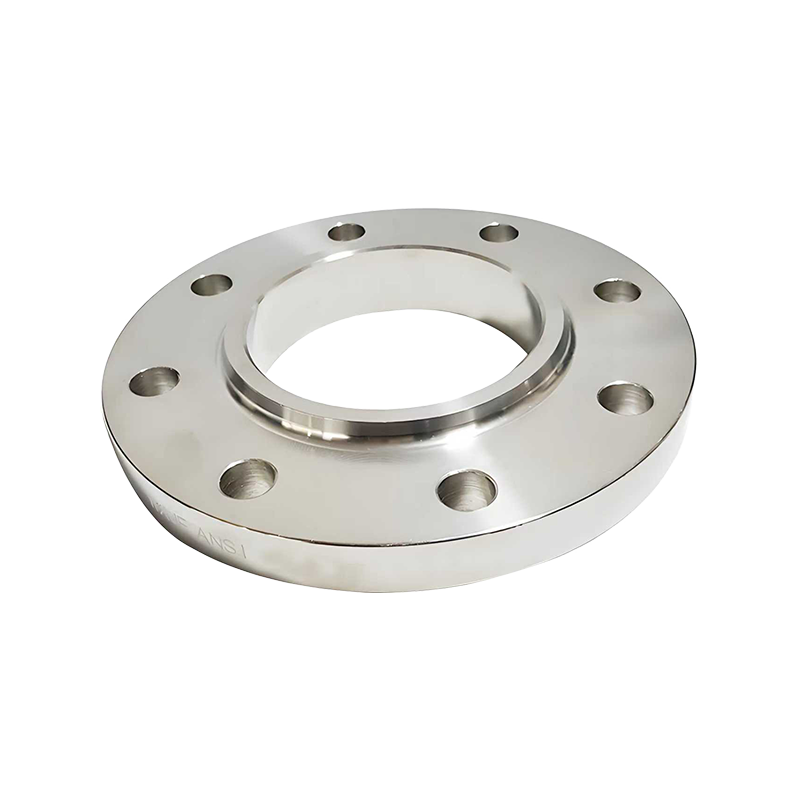 Nasouvací příruba pro nízkotlaké systémy a snadnou instalaci Tato příruba se nasouvá přes trubku a vyžaduje pouze koutový svar, což nabízí nákladově efektivní a bezpečné spojení pro nízkotlaké rozvody ve vodních, HVAC a obecných průmyslových linkách. Zobrazit produkt →
Výrobní proces pro zakázkové příruby
Zakázková výroba přírub se řídí stejnou základní cestou jako standardní příruby, s úpravami rozdělenými do každé fáze.
- Příprava materiálu: výkovek se nařeže na požadovanou hmotnost a rozměry. Kované polotovary poskytují rovnoměrný tok zrna, který zlepšuje mechanické vlastnosti ve srovnání s deskovými přírubami.
- Tepelné zpracování: po kování se materiál normalizuje nebo kalí a popouští na základě jakosti a požadované houževnatosti.
- Hrubé obrábění: polotovar je soustružen na přibližné rozměry s ponecháním přídavku pro finální průchody.
- CNC obrábění: otvory pro šrouby, vrtání a těsnění jsou opracovány na konečné tolerance. CNC stroje umožňují operátorovi naprogramovat konkrétní kružnici šroubu přímo z výkresu klienta.
- Povrchová úprava: u kritických těsnících ploch se aplikuje vroubkovaný nebo hladký povrch. Pro chemický provoz může být vyžadováno moření a pasivace.
Každá etapa má kvalitní bránu. Vlastní příruba s příliš velkým otvorem a nestandardní kružnicí šroubu může být perfektní v každém rozměru kromě jednoho, a ten způsobí problém, když uvidí tlak.
Kontrola kvality a inspekce
Vlastní příruby musí splňovat stejné kontrolní standardy jako jejich katalogové protějšky. Kontroly by měly zahrnovat minimálně:
- Ověření rozměrů podle výkresu zákazníka se zvláštním zřetelem na kružnici šroubu, vrtání, vnější průměr a tloušťku.
- Ověření materiálu prostřednictvím pozitivní identifikace materiálu a přezkoumání certifikátu.
- Nedestruktivní testování založené na kritičnosti služby. Vysokotlaká plynová příruba může vyžadovat ultrazvukové testování výkovku; příruba pro vedení chemické suspenze může vyžadovat zkoušku penetrantu na těsnícím povrchu.
Mnoho zařízení je držitelem certifikace ISO 9001 a vyžaduje shodu s PED pro příruby, které budou instalovány v Evropě. Provozování těchto systémů na zakázku není volitelné; to je důvod, proč je na prvním místě zachována vlastní prodejna.
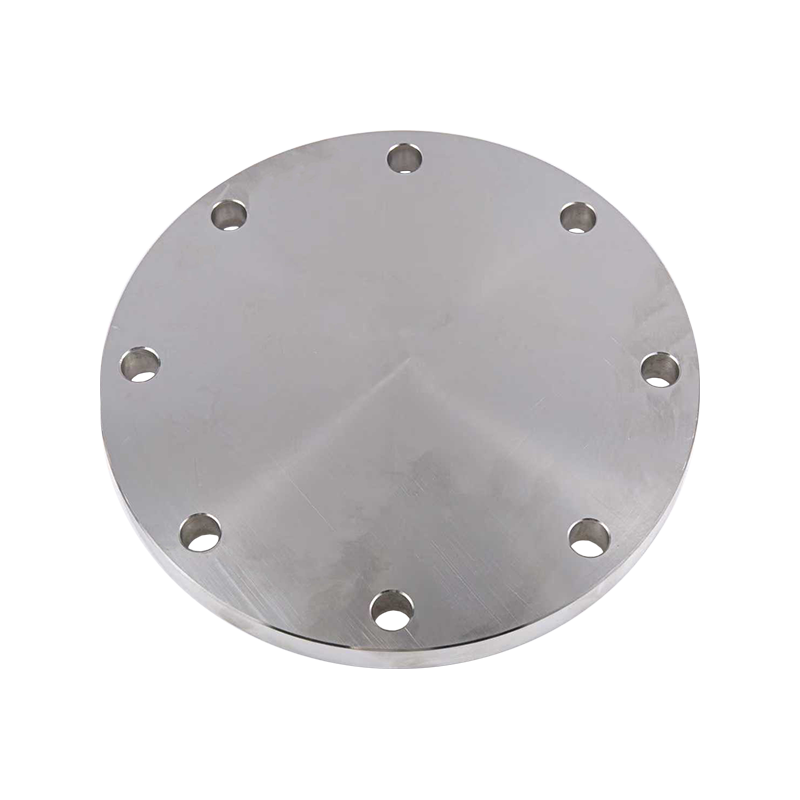 Slepá příruba k utěsnění konců trubek s univerzálními těsnicími plochami Tato příruba je navržena pro uzavření otvorů potrubí nebo zařízení a poskytuje robustní bariéru a vyhovuje různým tlakovým požadavkům, vhodná pro údržbu, testování nebo nouzové uzávěry. Zobrazit produkt →
Aplikace vlastních přírub
Vlastní příruby se objevují téměř v každém průmyslovém odvětví. Konkrétní požadavky se liší, ale konstrukční logika je konzistentní: když katalogová příruba nebude pasovat, obrobí se vlastní příruba, aby bylo spojení dokončeno.
- Ropovody a plynovody: zaslepovací příruby velkého průměru pro izolaci při údržbě, vysokotlaké přivařovací hrdlové příruby pro připojení na moři.
- Chemické zpracování: RTJ a speciální příruby z nerezové oceli nebo duplex pro odolnost vůči agresivním médiím.
- Výroba energie: příruby z legované oceli pro sběrače páry a vysokoteplotní provoz, často s kritickou sledovatelností materiálu.
- Námořní a odsolování: super duplexní nebo titanové příruby, kde je vysoká hladina chloridů, vyžadující speciální opracování, aby se zabránilo mechanickému zpevnění.
Vytvoření vlastní příruby pro kteroukoli z těchto služeb vyžaduje rozhovor mezi zákazníkem a výrobcem před řezáním suroviny. Tak se dohodne správný materiál, specifikace a úroveň kontroly.
Jak určit vlastní přírubu
Když odešlete dotaz na vlastní přírubu výrobci, uveďte co nejvíce podrobností. Položky, které urychlí cenovou nabídku, jsou uvedeny níže:
- Jmenovitá velikost potrubí a tlaková třída, pokud existuje.
- Třída materiálu a rozsah pracovních teplot.
- Průměr otvoru s tolerancí, kterou můžete akceptovat.
- Průměr šroubové kružnice a počet otvorů, s vnějším průměrem příruby.
- Typ čela těsnění: RF, FF, RTJ nebo jiný.
- Požadované množství a termín dodání.
- Zda bude příruba spárována s protipřírubou, kterou již máte.
Výrobce, který vytvořil vlastní příruby na více kontinentech, použije tyto informace k označení potenciálních problémů dříve, než se stanou problémy obchodu.
Závěr
Zakázková výroba přírub se neliší od výroby standardních přírub. Je to stejné obrábění, stejné znalosti kování a stejná kontrolní disciplína aplikovaná na kus, který se nevejde na stránku katalogu. Hodnota spočívá ve zkušenostech: vědět, který rozměr pevně držet, který materiál vyžaduje speciální manipulaci a jakou testovací cestu pro danou službu použít.
To je druh znalostí, které říkají, že zakázkové příruby mohou být dodány podle plánu, a to je to, co vrátí procesní linku do provozu dříve.



 Language

 2025-11-17Přečtěte si více
 2025-11-17Přečtěte si více